
一张铝板图看着尺寸齐全,工厂却还要打电话问:这个宽度算不算折边?孔位从哪边量?板面朝哪边?如果这些问题到排产时才冒出来,图纸画得再细,也没有真正交底清楚。
这篇只讨论单层铝单板的加工图审核。铝塑复合板、蜂窝板的材料和成形工艺不同,不能把同一套展开习惯直接套过去。板厚、连接和加强构造仍按项目设计及审定文件执行。
先在图上找出四种尺寸
立面分格首先服务于建筑定位;板面净尺寸说的是某个明确边界内的板面;成品外包尺寸用于描述成形后的实物;展开尺寸则给下料使用。它们有关联,但不是把一个数复制四次。
比如相邻两道控制线之间的距离,不能不加说明地当作板面宽度。板缝由谁扣、收口处从哪条线起算、折边量到外侧还是内侧,都要在同一套口径里说明。图纸上的“W”如果到了工厂变成另一种量法,后面所有孔位都可能一起偏。
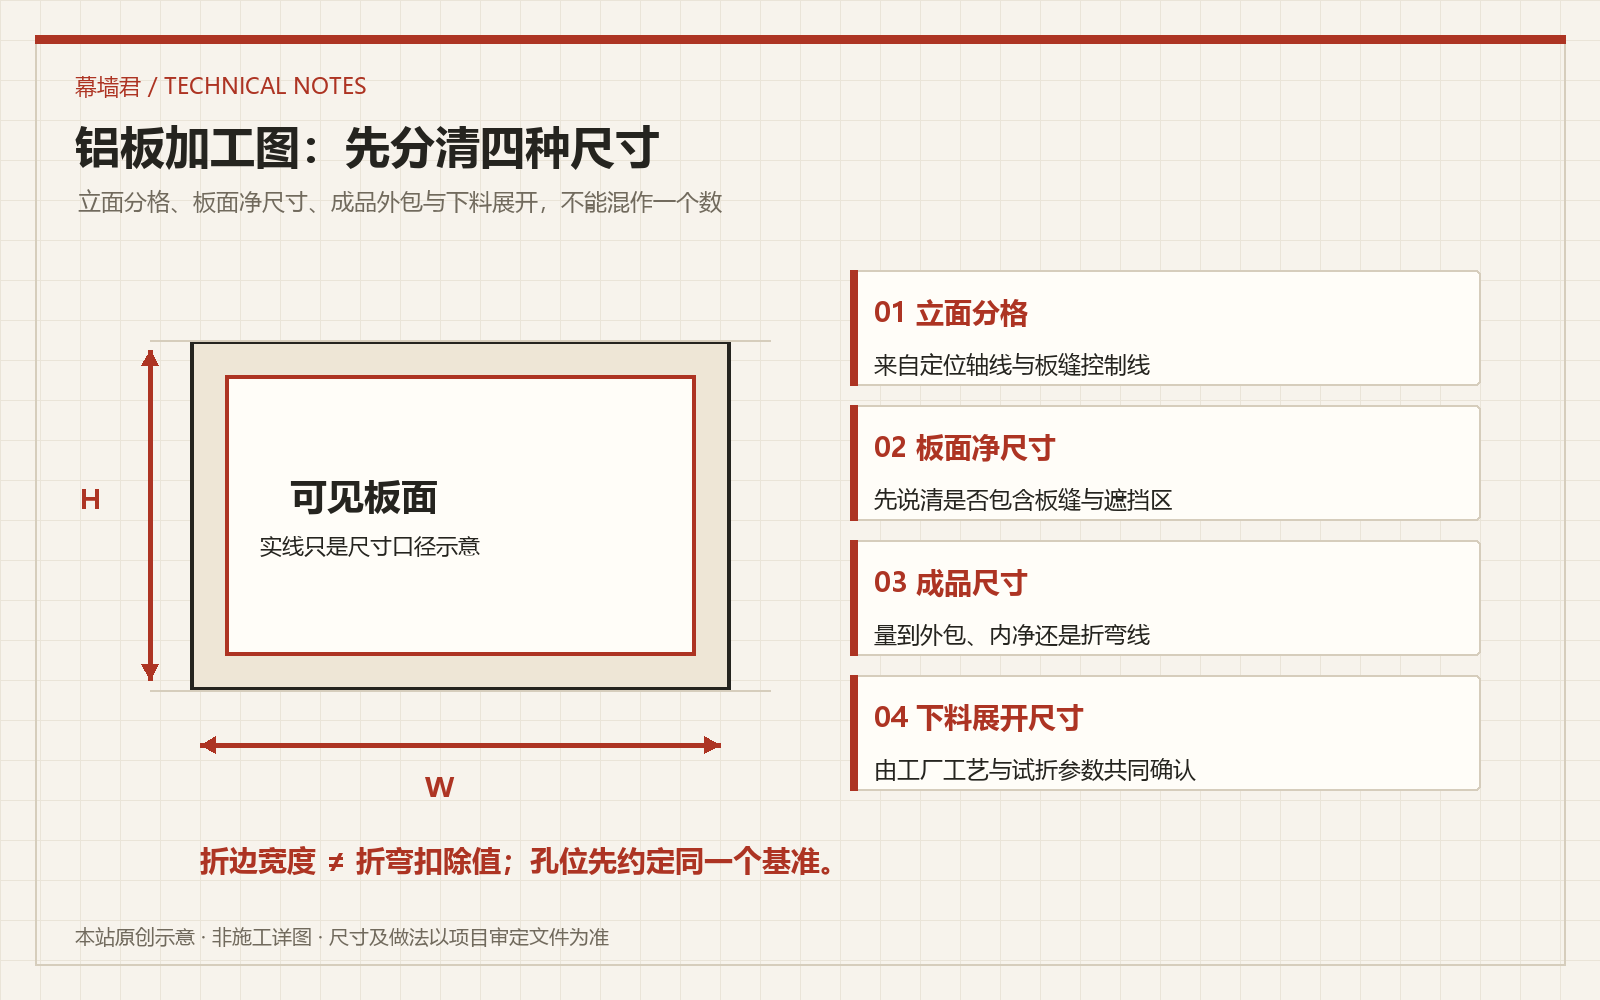
建议在标准板图旁边放一张简短的尺寸说明,把“外包”“内净”“板面”“折弯线”用完整文字写出来。遇到转角板、斜边板或异形收口板,再补局部剖面,不要让加工人员根据一条虚线猜折向。
折边有宽度,折弯也有工艺
成品图上标了折边,并不等于展开下料已经确定。折弯半径、材料状态、设备和模具都会影响工厂采用的展开参数。直接把折边宽度相加减,或者拿别家工厂上个项目的扣除值沿用到这次,容易把误差带进整批板里。
比较稳妥的分工是:深化图把成品控制尺寸、角度、基准和外观要求交代清楚;由加工厂结合实际工艺确认展开,并通过首件或试折反馈。谁提供展开、谁复核成品、确认依据是什么,最好写进下单交底记录。文件里不要同时留着两个都叫“最终展开”的版本。
孔位最怕的不是少标一个数,而是基准换了
板角、理论折弯交点、板边和安装控制线,任选一个都可以形成一套坐标,但不能在一张图上悄悄切换。尤其是斜板和转角板,连续串标看起来完整,复核时却不容易看出累计关系。
| 要核对的内容 | 图上至少交代什么 |
|---|---|
| 孔中心 | 从哪个基准点、沿哪个方向定位,不能只留一串孔间距。 |
| 孔型 | 圆孔、长圆孔或其他孔型,尺寸与方向分别表达;用途由连接设计确定。 |
| 孔到板边 | 核对成形后的实际板边、折边和紧固件位置,不只看展开图里的平面距离。 |
| 安装空间 | 把连接件和紧固工具放入节点里核对,避免孔能加工、人手和工具却进不去。 |
孔开错了以后,现场扩孔、切角或调整连接位置,不应直接当作默认补救办法。涉及受力连接、边距或安装方式变化的,要回到设计和技术审批流程,不能凭“能装上”就放行。
正背面、纹理方向和编号要一起看
金属色、拉丝或有明确方向性的表面处理,单块板不一定显出差别,连成一片之后才容易暴露方向不一致。加工图和板块清单应使用同一套外侧方向、安装方向和板号。镜像板不要只靠文件名后面加一个“反”字来区分。
一个便于核对的做法,是选一块典型板,按立面定位图、成品图、工厂展开图、包装标签四步对一遍。示例编号可以写成“楼栋-区域-序号”,但项目已经有编码体系时,应沿用项目规则,而不是再建立一套新的编号。
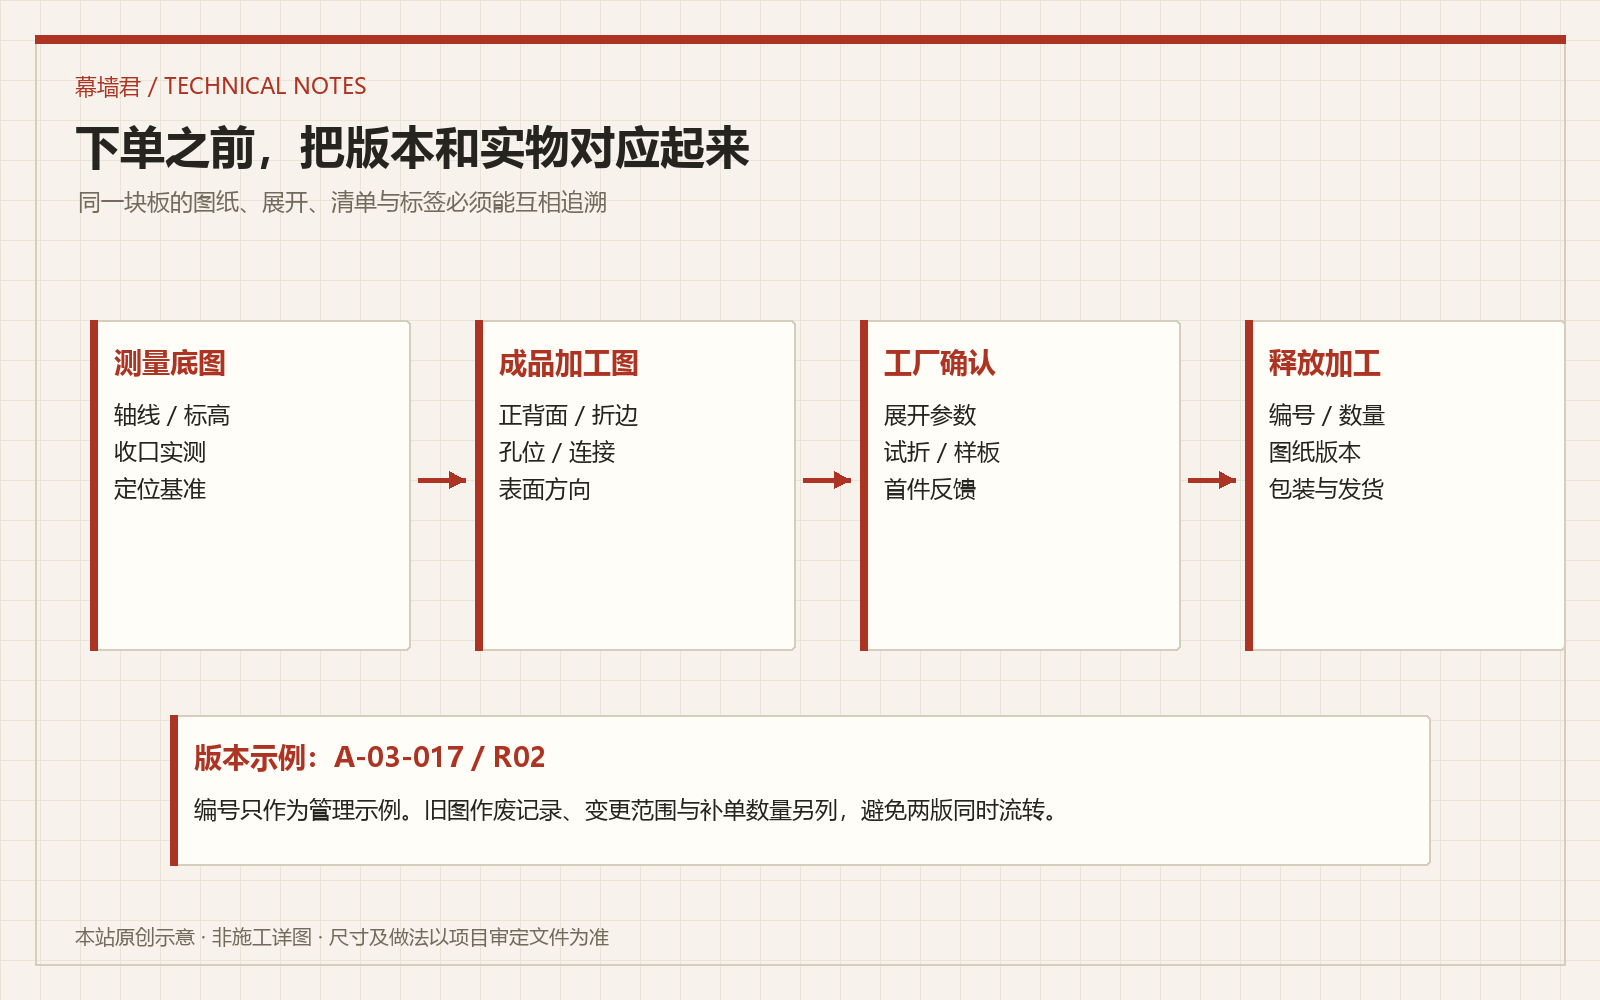
首件确认,别只问外形尺寸对不对
首件除了外形,还应核对折向、孔位、表面方向、连接件装配、相邻板拼接和收口关系。标准平板确认过了,并不代表特殊转角、弧形板和窄条板都可以自动放行。特殊板型可单列样板范围,再决定哪些可以共用工艺确认。
首件发现问题时,应把修改落回成品图和清单。只在微信里说一句“这一批往里挪一点”,图纸没更新、后续补单又按旧图走,返工很容易重复发生。
最后十分钟,专门查版本
- 现场实测记录和下单底图是否为同一轮版本?
- 变更影响哪些板号,旧图是否明确作废?
- 补单是新增数量,还是替换原数量?
- 成品图、展开文件、清单上的板号和数量是否一致?
- 工厂确认记录能否对应到本次释放文件,而不只是一个聊天截图?
加工图审核的目标,是让接手的人不用猜。少一个模糊的尺寸口径,往往比多标几条重复尺寸更有用。
资料与适用边界
国家标准信息平台列示的《建筑装饰用铝单板》为 GB/T 23443—2024,自 2025 年 5 月 1 日实施,全部代替 2009 版。产品标准不能替代具体项目的结构设计、加工工艺确认和验收要求。本文为深化审核思路,图示不作为施工详图。
 幕墙漏水,先别急着补胶:把水从哪里来查清楚
 Rhino 展开出了平面图,就能下单了吗?异形铝板还要过这几关
 智能幕墙排孔工具 - 告别手工排孔,设计效率提升10倍
交流与讨论