
异形板的模型已经建好,展开命令也没有报错,接下来直接导出 DXF?这一步最容易让“软件完成了一次几何运算”,被误认为“这块板已经具备加工条件”。
Rhino 可以帮助处理曲面与平面之间的对应关系,但材料成形、折弯、回弹、连接和现场拼装,并不会因为出现一张平面轮廓就自动解决。对幕墙深化来说,展开结果要能核对、能追溯,还要能交给工厂确认。
先问清楚:你展开的是哪一层几何
建筑外表皮、铝板外表面、板厚中某个参考面和带折边的实体,并不是同一个对象。先把模型里用于展开的面说清楚,后面的边界和孔位才有共同基准。不要一部分板拿外表面展开,另一部分又用偏移后的参考面,却在清单中按同一种尺寸口径交付。
同时清理重复面、错误修剪边界和方向不一致的板块。单位和模型精度应沿用项目约定;不能为了让命令通过,就随手放宽公差,把原有连接问题藏起来。
UnrollSrf 与 Squish,解决的不是同一个问题
按 McNeel 官方说明,UnrollSrf 用于可展曲面及适用的多重曲面;Squish 则是对不可展曲面或网格进行近似压平,并报告拉伸、压缩等变化。软件能给出结果,不等于材料可以不受限制地按该结果成形。
对单曲板,可先检查曲面性质和边界,再尝试几何展开。对双曲板,如果需要拉伸、收缩或专门成形工艺才能得到目标形状,应把这种工艺前提交给加工方确认,而不是换一个命令得到平面后就跳过讨论。McNeel 也明确提示,Squish 的算法不能完整模拟多数板材的真实物理行为。
普通几何展开也不能直接代替带板厚、折弯半径和工艺补偿的钣金展开。两者应分开交底,尤其不能把表皮展开边界直接认作最终下料边界。
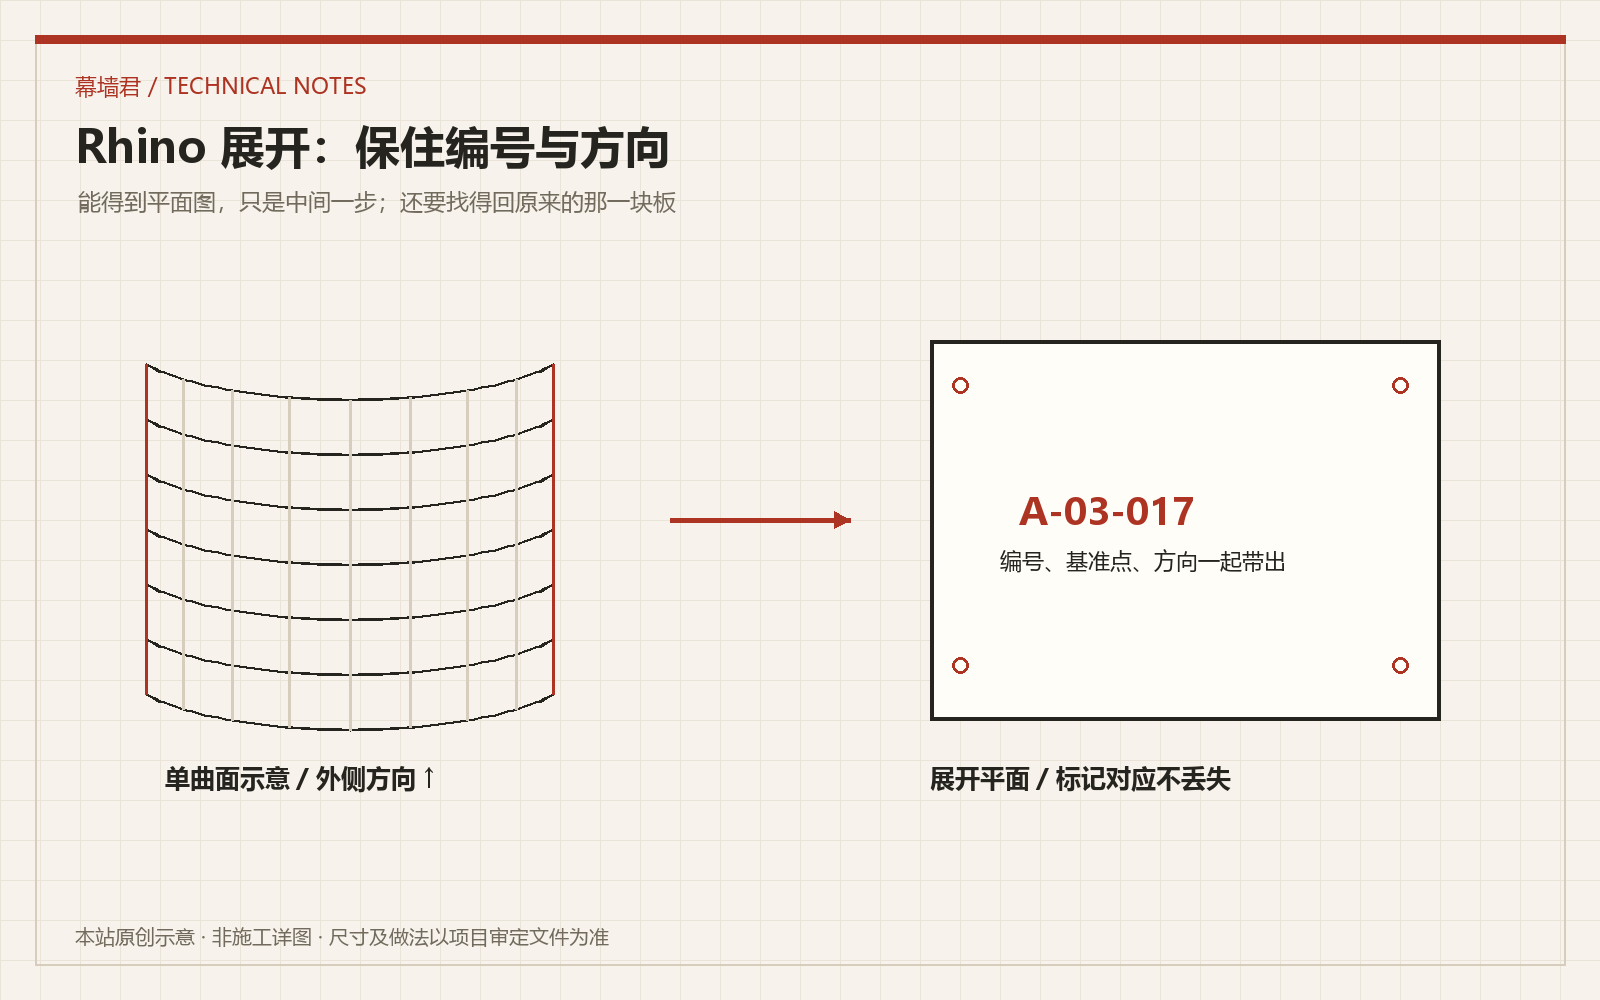
展开时,把“找得回来”的信息一起带出来
一批板展开后,如果只剩几十个相似轮廓,很难确认哪一个对应立面上的哪块板。建议在展开前就给每块板分配稳定编号,并在模型、加工图和清单中统一使用。
可选择基准点、必要的孔位标记和文字点随曲面一起处理,再核对它们在平面中的位置。是否被准确带出,要看具体对象与命令结果,不能仅凭图层颜色一致就认为对应无误。
- 给板块保留固定起点和方向标记,区分正反面与镜像板。
- 需要检查的孔位与曲线应确认属于正确板块,避免邻板对象被误选。
- 展开后的标记保留独立图层,生产文件中明确哪些用于加工、哪些仅为标注。
- 三维模型与二维展开使用同一板号,不靠重新排序后的列表序号对应。
别只盯面积差,形状和孔位也要逐项核对
面积是一个总量,不能完整代表轮廓形状。检查时应把对应边、关键角点、对角关系和孔位一并看。一个结果即使面积差很小,也不等于每条边都满足该项目的要求。
实用的复核表可以按“原模型值—展开值—差值—判定依据”组织。具体比较哪些点和边,由板型与安装关系决定;判定依据则应来自项目要求、加工工艺及样板确认,而不是给所有板统一套一个没有来源的百分比。
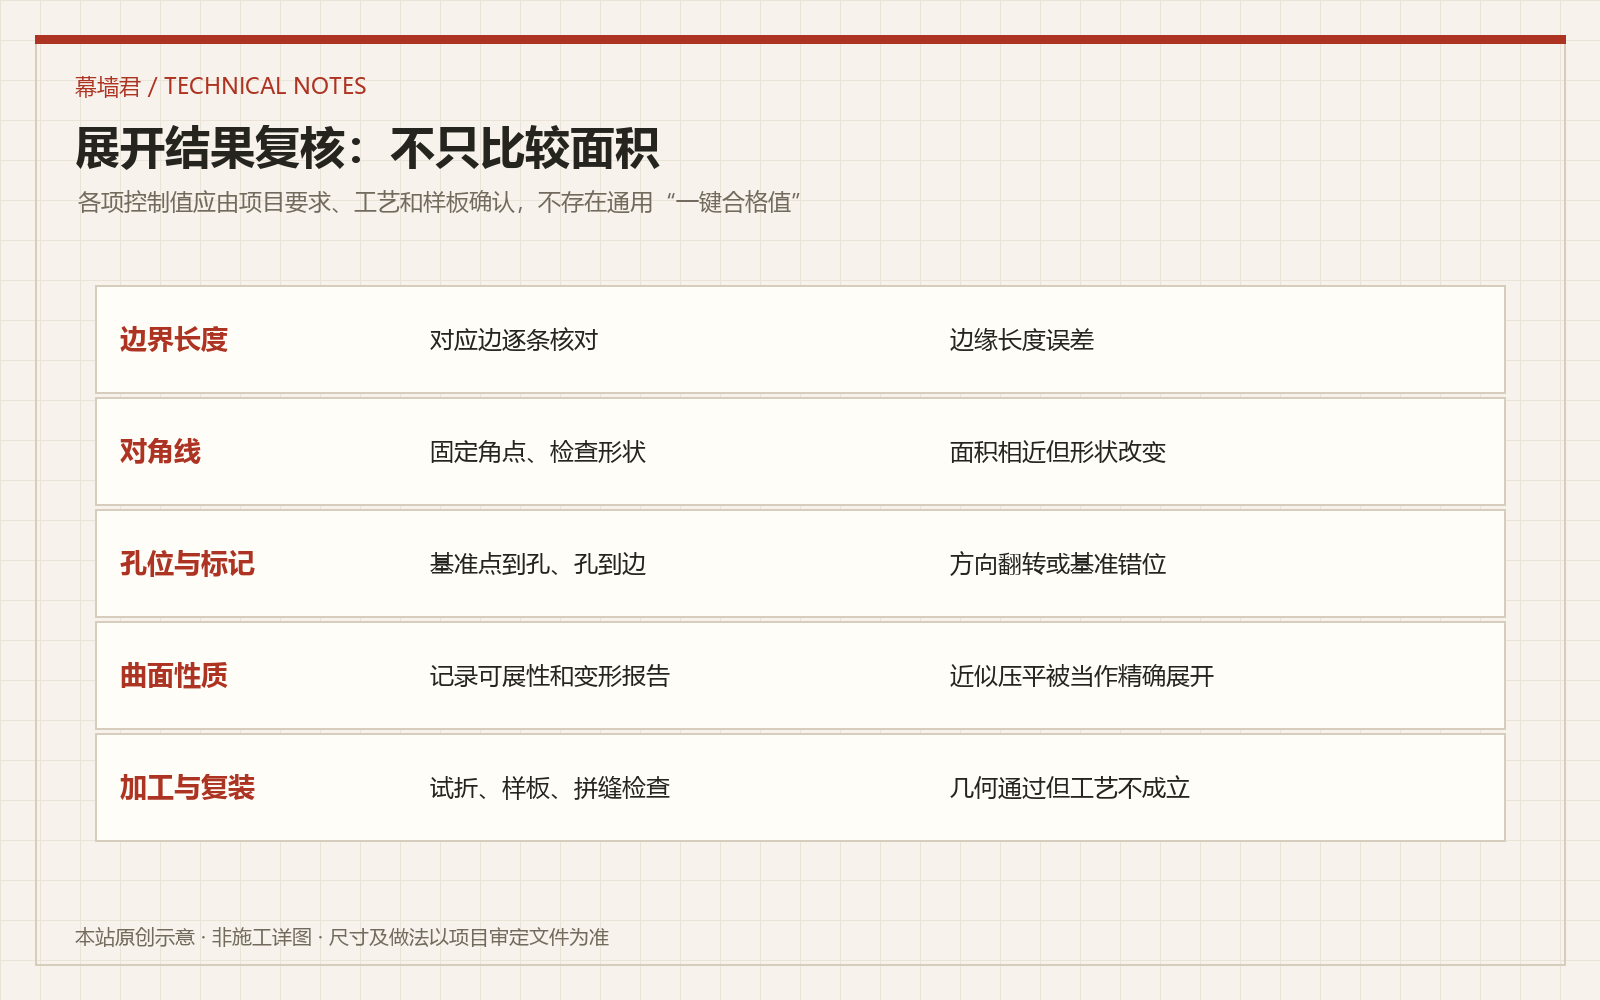
如果采用近似压平,应把算法选项、变形报告和异常区域一同交付。不要把命令提示关闭、报告也不保存,只留下一个看起来很干净的外轮廓。对需要外观连续的区域,几何误差还要与相邻板拼接和视觉效果共同判断。
导出 DXF 前,单独做一次生产文件检查
先确认工厂接收的格式、版本、单位和图层约定,再决定输出方式。有的加工环节需要闭合多段线,有的可以接收特定曲线对象;“屏幕上看着是一条线”不代表导出后没有重复、碎线或自交。
| 检查项 | 需要回答的问题 |
|---|---|
| 单位与比例 | 文件是否按双方约定的单位和比例交付,导入工厂软件后有没有再次缩放? |
| 轮廓 | 该闭合的轮廓是否闭合,有无重复线、重叠段、自交或不必要的细碎边? |
| 曲线离散 | 如需转换为分段线,采用什么约定精度,是否损伤了关键边界? |
| 图层与对象 | 切割线、孔、折弯标记、文字和辅助线是否分开,辅助对象是否会被误加工? |
| 编号与数量 | 输出文件、排版清单和成品图是否一致,左右件是否明确区分? |
最后一步仍然是工艺与样板确认
对于弧形或复杂板型,应由加工方根据材料、设备和成形方案确认下料与工艺。需要试制时,检查的不只是单块板能不能做出来,还包括连接位置、相邻拼缝和整体安装关系。几何模型没有包含的条件,不能期待工厂在一个 DXF 文件里自行补全。
一份可交付的展开成果,应该能顺着板号回到三维模型、找到采用的参考面、查到复核记录,并明确工厂确认到哪一步。这样再谈自动化批量展开,才是在减少重复劳动,而不是批量复制尚未发现的问题。
软件资料
以上命令能力与限制参考 McNeel 官方帮助:UnrollSrf、Squish。文中的下单复核流程为技术管理建议,不能替代具体项目的设计复核、工艺确认与试制结果。
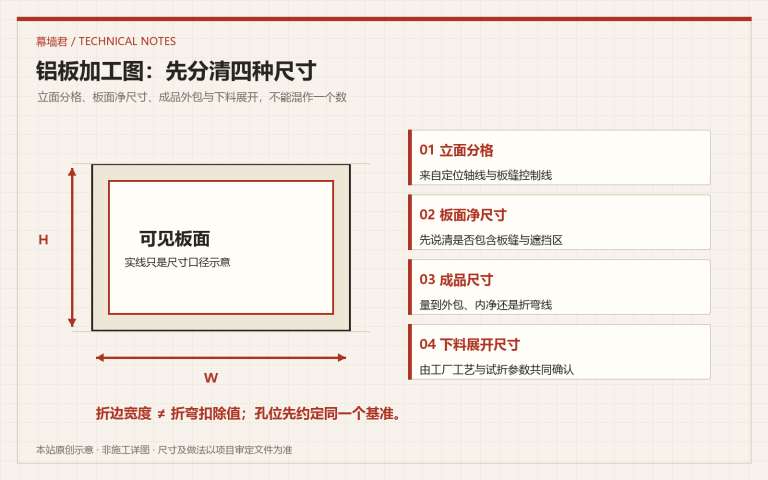 铝板加工图下单前,先把这几处尺寸说清楚
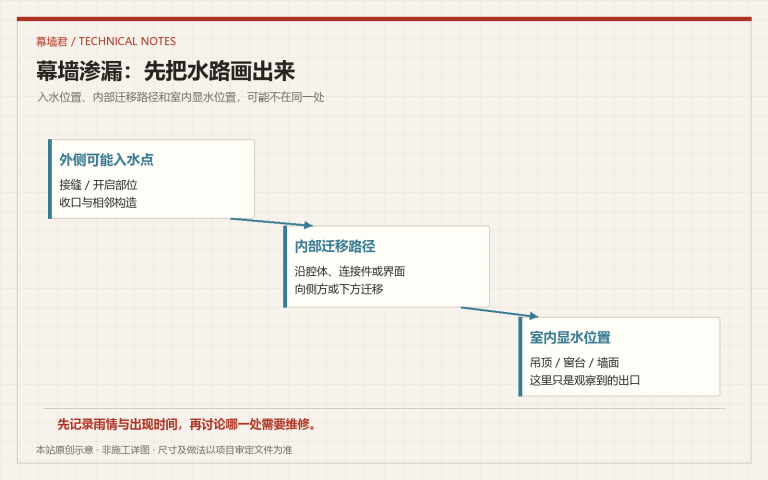 幕墙漏水,先别急着补胶:把水从哪里来查清楚
 智能幕墙排孔工具 - 告别手工排孔,设计效率提升10倍
交流与讨论